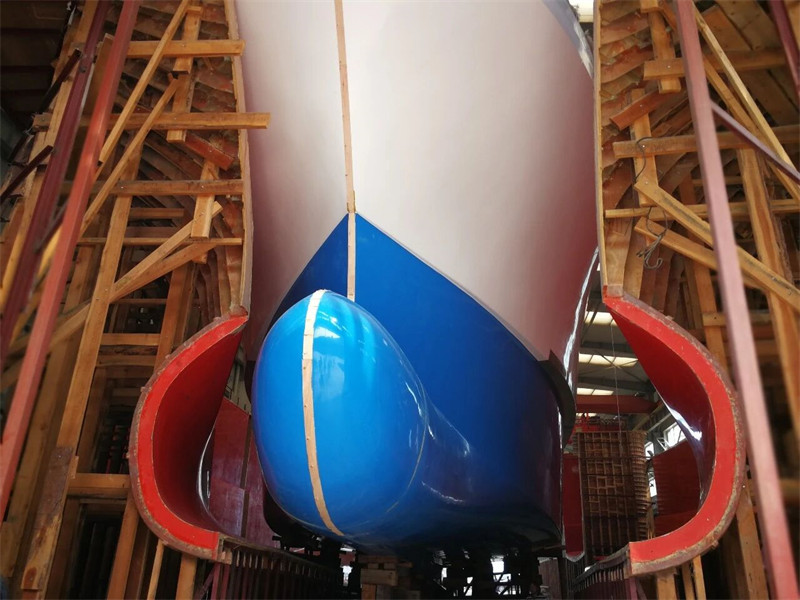
玻璃钢阴模是船舶制造中,基于精确木质阳模翻制而成、用于批量生产玻璃钢船体或部件的关键模具。其尺寸稳定性直接影响最终产品的精度。以下是其制作工艺与精度控制的核心要点。
一、玻璃钢阴模制作工艺
1. 阳模准备:
彻底清理木质阳模表面,确保无灰尘、油污和杂质。
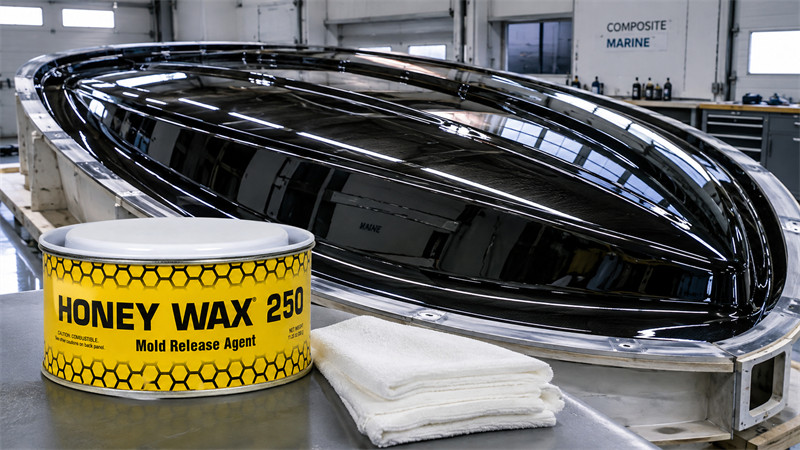
在阳模工作表面均匀涂刷高质量的脱模剂,形成有效的分离层。
2. 喷涂模具胶衣:
在脱模剂成膜后,喷涂模具专用胶衣。
颜色区分: 所选胶衣颜色应与阳模本身的胶衣颜色有明显区别,便于观察覆盖情况和后续脱模识别。
3. 铺设增强层(积层):
待胶衣达到指干状态(触之不粘手但仍有粘性)后开始糊制玻璃纤维增强材料。
首层:糊制1层表面毡。表面毡能有效复制阳模表面细节,并形成富树脂层,提高模具表面光洁度。
后续层: 紧接着糊制至少2层玻璃纤维短切毡。短切毡浸渍性好,能快速建立厚度并提供均匀的强度。
4. 积层至设计厚度:
根据模具尺寸和刚度要求,继续交替糊制玻璃纤维织物(如方格布、连续毡等)和树脂,直至达到所需的总厚度。确保树脂充分浸润纤维,排除气泡。
5. 安装与糊制扶强材:
在模具结构层固化到一定程度(如凝胶状态)但仍具有一定可塑性时,安装预先制作好的扶强材(通常为木材、泡沫芯材或玻璃钢型材)。
将扶强材牢固地糊制(积层包裹)到模具的背面(非工作面)上。扶强材的作用是大幅增加模具的整体刚度和抗变形能力。(关键点:所有必需的扶强材必须在脱模前安装固定到位)
6. 固化与脱模:
让玻璃钢积层在阳模上充分固化。
硬度要求: 使用巴科尔硬度计(Barcol Impressor)测量模具非工作面,硬度需达到40以上,方可考虑脱模。
固化时间:为最大限度减少脱模后变形,模具在阳模上应放置至少1周,确保固化反应基本完成,内应力得到一定释放。
确认固化度和硬度达标后,小心地将玻璃钢阴模从木质阳模上脱出,得到玻璃钢阴模初品。
7.模具表面精加工:
对脱模得到的玻璃钢阴模的内表面(工作面)进行精细处理:
水磨:使用水砂纸由粗到细逐步打磨,消除细微缺陷、合模线痕迹,使表面更平整光顺。
抛光: 使用抛光机和专用抛光膏对工作面进行抛光处理,最终获得高光泽度、低表面粗糙度的理想模具型腔表面。
二、玻璃钢阴模尺寸精度与稳定性保证措施
玻璃钢阴模的精度首要取决于木质阳模的精度。然而,玻璃钢材料在固化过程中和脱模后仍存在收缩和变形倾向,必须采取以下针对性措施确保其尺寸稳定性:
1. 材料选择:
胶衣:必须使用模具专用胶衣。这类胶衣具有更高的硬度、韧性、耐热性和耐化学腐蚀性,收缩率低,能更好地保持模具表面形状和光洁度。
积层树脂:必须选用低收缩树脂系统。低收缩树脂能显著减少固化过程中的体积收缩,是控制玻璃钢模具变形的关键材料因素。
2. 结构设计增强:
模具翻边:在模具的顶部边缘(舷口线、开口边缘等),必须制作宽度至少50mm的翻边结构。这个翻边如同“加强筋”,能极大提高模具边缘的刚性和抗翘曲变形能力。
3. 扶强材的及时安装:
关键工序: 必须在脱模之前,将设计所需的所有扶强材安装并糊制牢固到位。脱模后安装扶强材效果远不及在模腔内固化时安装,后者能更有效地约束固化收缩和抵抗脱模应力。这是防止模具整体变形的核心措施之一。
4. 严格的固化控制:
硬度达标: 脱模前必须用巴科尔硬度计检测,确保模具整体(特别是较厚区域)硬度≥40。这是保证材料已充分固化、具备足够刚性的客观指标。
充分熟化:模具在阳模上放置至少1周(熟化期)是必要的。这有助于树脂完成后期固化,释放部分内应力,从而减少脱模后和后续使用中的变形。
5. 脱模后支撑与放置:
水平放置: 脱模后的玻璃钢阴模必须保证水平放置。任何倾斜或不均匀支撑都会在重力作用下导致模具蠕变变形。
充分支撑固定: 在模具下方(尤其是扶强材位置)提供均匀、稳固的支撑,防止模具因自重产生下垂变形。对于大型模具,可能需要专门设计的支撑框架。
玻璃钢阴模的精髓在于“复制”与“稳定”。精准的木质阳模是基石,而选用低收缩材料、科学设计加强结构(翻边、扶强材)、严格遵守固化工艺(硬度、熟化时间)以及脱模后的正确支撑,则是克服玻璃钢材料固有收缩性、确保模具尺寸长期稳定的核心手段。每一步骤的严谨执行,都是最终获得高精度、长寿命玻璃钢阴模,实现高质量船体或部件批量生产的可靠保障。
打印