木质阴模是船舶建造中用于塑造船体曲面的关键工装。其制作质量直接影响最终产品的线型精度。为确保模具性能可靠、尺寸精确,需严格遵守以下材料、工艺及精度控制规范。
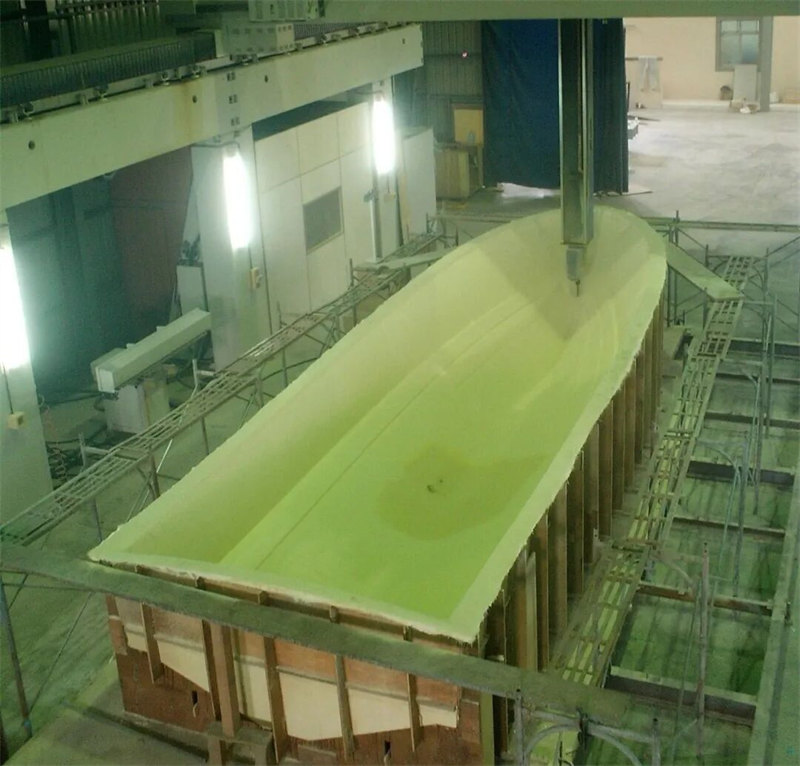
一、模具制作
(一) 材料要求
木材: 选用无缺陷、干燥的木材,含水率 ≤ 12%。
板材条材: 尺寸需均匀一致,纵向板条应尽可能保持连续。
(二) 制作步骤与要点
1. 铺设基础底杠:
选择平整的混凝土地面。
铺设纵向底杠(常用尺寸 100mm × 100mm,可根据模具尺度增大)。
底杠长度应超出模具两端至少 0.5m,间距 ≤ 1.5m。
使用螺栓牢固固定于地面。
关键工序: 固定前必须进行纵、横向精细找平,确保所有纵向底杠上表面严格处于同一水平面。
2. 铺设横向框架基础:
依据肋骨间距(通常约 500mm),在纵向底杠上铺设并固定横向木方(常用尺寸 100mm × 100mm,可根据模具尺度增大)。
关键工序: 同样需确保所有横向木方上表面位于同一水平面(见图 2-5)。
3. 安装肋骨框架:
将预先按精确船体肋骨型线制作的肋骨框架,牢固固定到对应的横向木方上。
4. 固定横向框架:
安装模具舷顶板,将所有横向肋骨框架连接并固定为一个整体结构。
5. 安装纵向板条:
在横向肋骨框架的内侧安装纵向板条。
板条间距 ≤ 150mm。
安装方式:可选择嵌入框架内或直接贴合在框架表面(见图 2-6)。
6. 铺设内衬板与面板:
在纵向板条构成的骨架上固定三合板或五合板作为内衬板。
内衬板厚度计算: 厚度 `t` 应不小于按公式 `t = (S1 + S2) × 1/15` 计算所得值(`S1`、`S2` 为相邻支撑间距)。
在内衬板上使用强力胶粘贴面板(推荐宝丽板或其它具备光滑表面的薄板)。
禁止操作: 绝对禁止使用钉子固定面板,必须完全依靠胶粘剂粘贴。
7. 表面处理:
在面板的板缝间及所有折角部位,填充调兑好的树脂腻子(树脂与滑石粉混合物)。
待腻子固化后,打磨至表面平整光滑。
二、尺寸精度保证措施
为确保模具最终尺寸精确无误,需在制作全过程贯彻以下关键控制点:
1. 型线源头控制:输入的船体型线数据必须光顺准确,且型线尺寸必须已包含船体外板的厚度。
2. 基础框架平整度 制作中固定的纵向底杠和横向木方,必须各自确保其上表面严格处于同一水平面。
3. 框架制作预留量: 根据肋骨型线制作横向框架时,精度要求极高。同时,必须精确预留出后续铺设的纵向板条、内衬板及面板的总厚度尺寸。
4. 首尾曲面框架处理: 在船首、尾曲率较大的曲面区域(尤其船首),需沿着曲面形状斜向切削横向框架的内侧边缘,使其更好地贴合纵向曲面。
5. 复杂曲面辅助支撑: 船首等曲面复杂区域,纵向板条固定困难。应视情况按水线轮廓线增设水平辅助框架,使板条能沿上下方向固定,从而保证复杂曲面的成型精度。
6. 内衬板光顺检查: 在固定内衬板阶段,如发现表面存在不光顺(凹凸不平)之处,必须立即修整至光顺,之后方可粘贴面板。
7. 最终检验与修正: 模具整体制作完成后,必须进行全面的尺寸精度校核。对任何不符合设计要求的部分,必须进行修正直至达标。
木质阴模的精密制作是船舶线型质量的核心保障。从木材选材干燥、基础框架找平、型线准确放样与预留、复杂曲面特殊处理,到严格的工序检验与最终校核,每一环节都需精益求精。唯有严格遵守上述工艺规范与精度控制点,方能制造出尺寸精准、表面光顺的高质量木质阴模,为后续船体建造奠定坚实基础。
打印